O caso
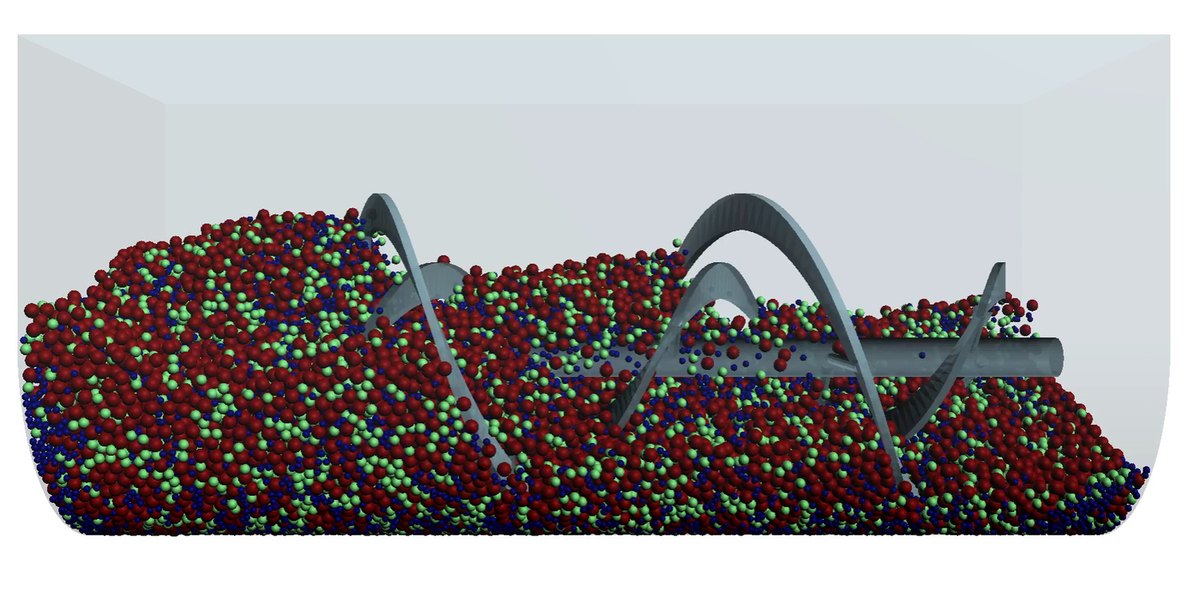
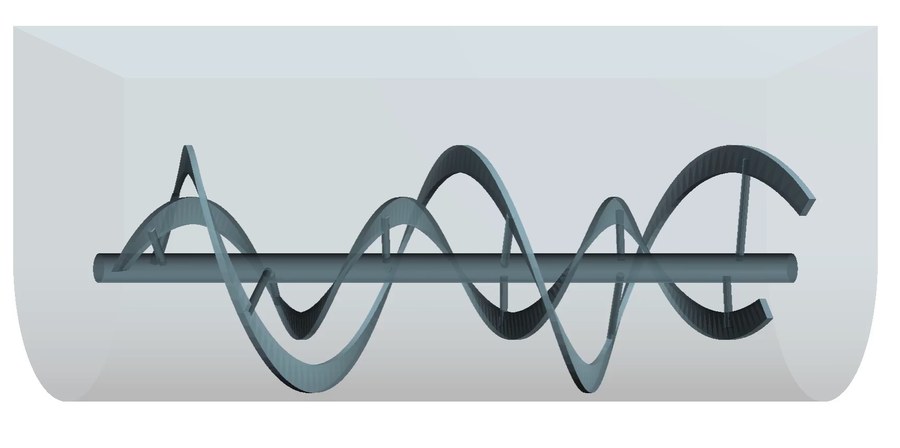
O equipamento é um misturador de fita (ribbon mixer): uma cuba em U com um rotor de dupla hélice que empurra material para as pontas por fora e traz de volta pelo centro. É o misturador mais comum para sólidos secos, de ração a argamassa.
A carga não é uniforme. As partículas vão de 10 a 20 mm de raio e estão divididas em três materiais, acompanhados separadamente ao longo de 20 segundos de simulação. Essa variedade de tamanhos é o que torna o caso interessante, e é também a situação real de quase todo pó ou granulado industrial.
Como se mede "mistura"
Olhar para a animação não resolve. O leito parece bem misturado do começo ao fim, e ninguém consegue enxergar uma diferença de poucos por cento na uniformidade. Por isso o DEM divide o volume em regiões de amostragem e calcula, a cada instante, o quanto a composição varia de uma região para outra.
Duas métricas dão conta disso:
| Índice de Lacey | Coeficiente de variação (CV) | |
|---|---|---|
| O que é | variância medida comparada aos dois extremos teóricos | desvio padrão dividido pela média da concentração |
| Escala | 0 = totalmente segregado, 1 = aleatório perfeito | 0 = uniforme, e cresce sem limite superior |
| Melhor quando | mais perto de 1 | mais perto de 0 |
| Vantagem | normalizado, dá para comparar entre casos | direto e fácil de explicar |
Vale usar as duas. O índice de Lacey é limitado entre 0 e 1, o que ajuda a comparar equipamentos diferentes. O CV é mais intuitivo para quem está acostumado com controle de qualidade, porque fala a mesma língua de um laudo de amostragem.
O que a simulação mostrou
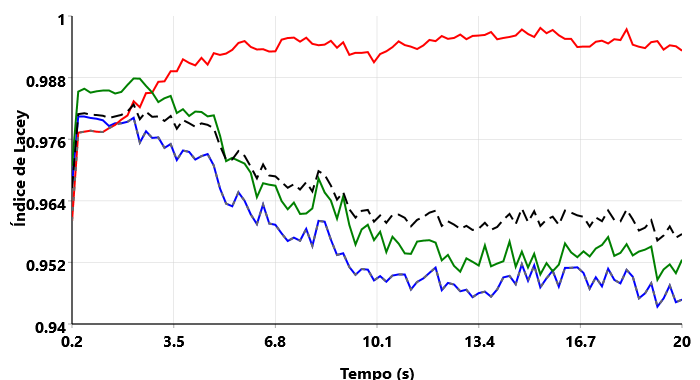
Lendo o gráfico:
- Nos primeiros segundos, tudo sobe. O rotor pega a carga recém-inserida e espalha rápido, e todas as frações chegam perto de 0,98.
- Uma das frações continua melhorando e se estabiliza em torno de 0,995, praticamente aleatória.
- As outras duas fazem o caminho contrário. Entre 5 e 10 segundos, caem de cerca de 0,977 para a faixa de 0,948 a 0,952, e ficam ali até o fim.
- A média global (tracejada) desce de 0,980 para cerca de 0,957.
Por que piora: segregação por tamanho
O culpado é a diferença de tamanho. Quando um leito granular é agitado, abrem-se vazios momentâneos entre as partículas grandes. Uma partícula pequena cabe nesses vazios e escorrega para baixo; uma grande não cabe e fica onde está. Repita isso milhares de vezes e o resultado é sistemático: os finos descem, os grossos sobem.
O nome técnico é percolação, e é o mesmo efeito que faz as castanhas maiores subirem na lata de nozes. Num misturador de fita ele é especialmente teimoso, porque a circulação que o rotor impõe é justamente o que mantém o leito em movimento e alimenta a percolação. O equipamento mistura e segrega ao mesmo tempo, com os dois mecanismos competindo.
No começo a mistura vence, porque a carga entra desorganizada e há muito o que homogeneizar. Quando o material já está espalhado, sobra pouca mistura a fazer e a segregação passa a dominar. O cruzamento entre os dois é exatamente o joelho do gráfico.
O coeficiente de variação conta a mesma história
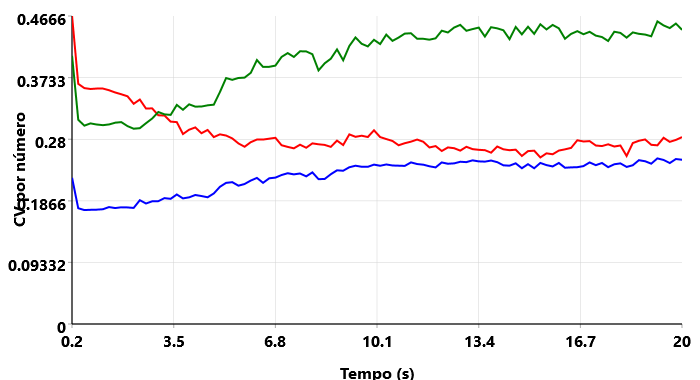
Uma das frações sai de 0,30 e chega a 0,45, ou seja, fica cinquenta por cento mais dispersa do que começou. Outra faz o inverso e cai de 0,46 para 0,28. A terceira sobe de leve, de 0,19 para 0,25.
Duas métricas independentes apontando para o mesmo lado é o que dá confiança no diagnóstico. Se só o Lacey tivesse caído, valeria desconfiar do tamanho das regiões de amostragem.
Quanto custa continuar misturando
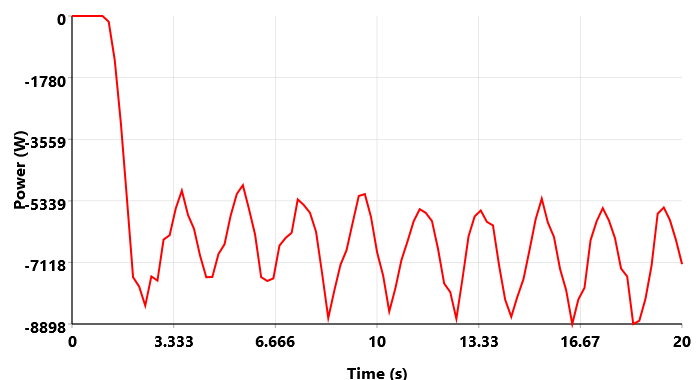
Depois da partida, a potência se acomoda oscilando entre cerca de 5 e 9 kW. A oscilação é regular e acompanha a passagem da hélice pela carga: a cada volta o rotor encontra mais material de um lado, o torque sobe, depois alivia.
Junte com o gráfico anterior e o custo aparece: os 15 segundos seguintes ao ponto ótimo consumiram algo em torno de 100 kJ e entregaram uma mistura pior. Num equipamento que roda em batelada o dia inteiro, isso é dinheiro e qualidade indo embora nos dois sentidos.
Como levar isso para o seu equipamento
O procedimento é curto:
- Calibre o material primeiro. Sem atrito e coesão representativos, a taxa de segregação sai errada e o tempo ótimo também. O guia de calibração cobre isso.
- Use a distribuição de tamanhos real, não um diâmetro médio. Segregação por tamanho é o efeito em estudo; simular tudo com o mesmo tamanho apaga justamente o que você quer ver.
- Acompanhe cada fração separadamente, além da média. Foi uma fração isolada que revelou o problema aqui; a média sozinha esconde.
- Rode mais tempo do que você pretende operar. O joelho da curva só aparece se a simulação passar dele.
- Leia Lacey e CV juntos. Concordância entre os dois é sinal de que o resultado não é artefato de amostragem.
O que fica
Qualidade de mistura não é algo que se avalie olhando. Neste caso o leito parecia perfeitamente homogêneo em todos os 20 segundos, enquanto duas das três frações estavam se separando lentamente. Foi preciso medir para ver, e medir é barato quando se faz na simulação em vez de na planta.
A pergunta prática que esse tipo de estudo responde não é "meu misturador mistura?", e sim "quando eu devo parar?". A resposta costuma ser mais cedo do que se imagina.
Meça a mistura do seu equipamento
O BrixDEM calcula índice de Lacey, coeficiente de variação, potência e energia enquanto a simulação roda. Monte o seu misturador e ache o tempo ótimo.